Raisons de la teneur élevée en carbone des pièces moulées en acier mousse perdues
La teneur en carbone de la surface, du corps ou de la surface locale du pièces moulées en acier produit par le processus de coulée de mousse perdue dépassera la valeur des exigences de qualité du produit de coulée en raison du matériau du modèle de coulée, des ingrédients de fusion et du processus de moulage par coulée. Provoque des défauts de coulée tels que la carburation, la carburation et un excès de carbone. Après une étude et une analyse minutieuses, dans le processus de production de pièces moulées en acier utilisant des pièces moulées en mousse perdue, les principales raisons de la teneur excessive en carbone des pièces moulées sont les suivantes:
1. Le choix du matériau de moulage est déraisonnable. Dans le choix du matériau de moulage de moulage blanc, l'un est à haute teneur en carbone; deuxièmement, la densité de la moisissure blanche est trop élevée. En conséquence, le modèle de coulée a une teneur élevée en carbone pendant la décomposition thermique pendant le processus de coulée, et la teneur en carbone libre de la pièce coulée pendant le processus de remplissage de coulée est élevée, ce qui entraîne une augmentation de la probabilité de carburation de la coulée d'acier.
2. La teneur en carbone des matières premières utilisées pour la production et la fusion des pièces moulées en acier n'est pas strictement contrôlée. En particulier, la teneur en carbone des différentes ferrailles d'acier et la présence éventuelle d'autres éléments d'alliage restent incertaines. En effet, si des ferrailles d'acier allié sont mélangées aux matières premières lors de la fusion, les éléments d'alliage favorisent la formation de carbures, augmentant ainsi la solubilité du carbone dans le fer en fusion. Ceci complique d'une part la décarburation oxydative de l'acier en fusion et, d'autre part, entraîne une augmentation significative de la teneur en carbone.
3. Il existe de nombreuses surfaces de collage pour les pièces moulées. Ou bien la qualité de l'assemblage du motif est médiocre et la surface combinée n'est ni lisse ni plate, ce qui oblige le motif à utiliser plus de colle pendant l'assemblage et le collage, et la teneur en carbone du produit de décomposition thermique augmente. Cela favorise l'augmentation de la probabilité de cémentation de la coulée pendant le processus de coulée.
4. Le choix de l'adhésif pour moisissures blanches est déraisonnable. La première est que la qualité du matériau et le contenu de l'adhésif ne sont pas nécessaires et que l'adhésif à haute teneur en carbone est utilisé; le second est la faible capacité de liaison de l'adhésif sélectionné, résultant en la quantité de colle utilisée lorsque le moule blanc est combiné. Grand; augmenter la teneur en carbone des produits de décomposition thermique de l'adhésif pendant le processus de coulée et augmenter la probabilité de cémentation des pièces moulées en acier.
5. La conception de remplissage de coulée dans le cadre du système de coulée est déraisonnable. En raison de la faible teneur en carbone des pièces moulées en acier dans la production de pièces moulées en acier à faible teneur en carbone, si la méthode de remplissage par coulée des pièces moulées n'est pas conçue correctement, la probabilité de diffusion du carbone dans les produits de décomposition thermique du modèle de coulée dans les pièces moulées augmenter. Et provoquer la carburation et la carburation.
6. La couche de revêtement du motif de coulée et le sable de moulage dans la boîte à sable de coulée ont une faible perméabilité à l'air. Pendant le processus de production et de coulée de la pièce moulée, l'adhésif combiné de motif et de motif rencontre les produits de décomposition thermique de l'acier fondu pendant la décomposition thermique du motif, et la cavité de coulée ne peut pas être rapidement déchargée, créant les inconvénients de la carburation et du dépôt de carbone. .
7. Le réglage du système de coulée de la pièce moulée en acier est déraisonnable. Surtout la configuration du système de vide et le ballon de coulée ou le processus de coulée la modélisation est déraisonnable, ce qui entraîne le processus de coulée, le vide dans le flacon de coulée est inégal, l'écart est trop grand ou le vide réel est insuffisant et le manomètre à vide L'affichage est une valeur d'erreur qui répond aux exigences de la technique paramètres, de sorte que les produits de décomposition thermique de l'apparence ne peuvent pas être évacués rapidement et rapidement de la cavité de coulée, entraînant une carburation ou un dépôt de carbone de la pièce coulée.
8. L'établissement des conditions de moulage pour les pièces moulées n'est pas raisonnable. Si le processus de remplissage par coulée est réglé trop longtemps, la température de l'acier fondu pendant le processus de coulée est basse, en particulier lorsque l'épaisseur de la paroi de la pièce moulée est augmentée, la vitesse de solidification de l'acier fondu est lente, ce qui entraîne un liquide plus long. temps de séjour solide, ce qui favorise Le temps d'action de l'acier fondu et des produits de décomposition thermique du motif augmente, ce qui augmente la carburation et le dépôt de carbone des pièces moulées en acier.
Les 6 points suivants doivent faire l'objet d'une attention particulière lors du contrôle des opérations de production.
1. En utilisant la fusion à fréquence intermédiaire, il est nécessaire de contrôler strictement le calcul des ingrédients pour la fusion de l'acier au carbone et les ingrédients réels, la sélection et les opérations d'alimentation. Parce que le calcul des ingrédients est la clé pour garantir que l'acier fondu avec une composition qualifiée et le moins de gaz et d'inclusions soit fondu pour produire des produits de moulage en acier de haute qualité. La précision des ingrédients, la sélection et l'alimentation est la garantie fondamentale de la qualité des produits de moulage. Par conséquent, un système de sous-contrôle strict doit être mis en place pour les déchets recyclés. En particulier, il est nécessaire d'éliminer les chutes d'acier allié et les chutes avec des matériaux peu clairs pour s'assurer que la composition des ingrédients de fusion répond aux exigences des paramètres techniques du processus de coulée, qui est la première priorité dans l'exploitation et le contrôle de la production de pièces moulées en acier au carbone dans la mousse perdue.
2. Sélectionnez la densité de mousse appropriée pour créer le modèle de coulée. Lors de la garantie des exigences techniques de la température de fabrication du modèle et de l'absence d'autres défauts causés par la qualité de la mousse pendant la production et le coulage de la pièce moulée, plus la densité de la mousse est petite et moins la mousse est faible, mieux c'est réduire la carburation de la pièce moulée .
3. Utilisez des adhésifs à faible ou sans teneur en carbone. Autrement dit, l'adhésif spécial pour le moulage et le collage sous pression négative doit être utilisé pour le collage de combinaisons de motifs, au lieu d'une colle ordinaire de faible qualité à haute teneur en carbone pour le collage. Et lorsque le motif est combiné et collé, lors de la garantie de la température de liaison et de la force de liaison de la colle, la quantité d'adhésif doit être minimisée pour réduire les produits de décomposition thermique de l'adhésif.
4. Sélectionnez et déterminez un système de versement raisonnable. Pour la conception du processus de coulée des pièces moulées, il est nécessaire de faire en sorte que les pièces coulées aient pour effet d'accélérer la gazéification de la mousse pendant le processus de coulée, et de minimiser et d'étaler le temps de contact et de réaction des phases liquide et solide dans les produits de décomposition thermique. , réduisant ou évitant ainsi la carburation de la pièce moulée.
5. Sélectionnez et déterminez la température de coulée et la vitesse de coulée appropriées de la pièce coulée. En raison des différentes formes de la même pièce moulée telles que le processus de coulée, la température de remplissage réelle de la pièce moulée est complètement différente lorsque l'acier fondu est coulé à la même température. Si la température de coulée est augmentée, la vitesse de coulée augmentera également, ce qui entraînera une décomposition thermique plus rapide du modèle de coulée et une gazéification difficile à terminer, ce qui augmentera la quantité de produits de décomposition thermique dans la phase liquide. Dans le même temps, parce que l'espace entre l'acier fondu et le modèle est petit, le liquide Après avoir été pressé hors de l'espace, le produit de décomposition thermique est souvent pressé entre la couche de revêtement de modèle et le métal fondu, ou les coins froids ou coins morts où l'acier fondu s'écoule, provoquant une augmentation de la surface de contact, la concentration de carbone et la quantité de cémentation augmenteront également. Dans le même temps, portez une attention particulière au fait que si le processus de coulée est déraisonnable, que la température de coulée de l'acier fondu est trop élevée et que la vitesse de coulée est trop rapide, cela provoquera des accidents de production de gaz et de reflux.
6. Lorsque des pièces moulées en acier à faible teneur en carbone sont produites et versées, le vide du ballon de coulée doit être augmenté. Le bac à sable de moulage doit adopter la structure de l'aspirateur à paroi en caisson. Lors de la coulée, l'aspiration de la paroi de la boîte peut accélérer la fuite des produits de décomposition thermique vers l'extérieur de la cavité du moule, réduisant ainsi la concentration et le temps de contact des produits de décomposition thermique du motif, réduisant ou évitant la carburation de l'acier moulé et le dépôt de carbone des pièces. Lorsque la taille du sable de moulage est de 20 à 40 mailles, 0.03-0.06 MPa convient pour la coulée de pièces moulées en acier. Si la pression négative est trop importante, cela entraînera un collage du sable et d'autres défauts dans la coulée.
ZheJiang Dongrun Casting Industry Co, .Ltd a été construit en 1995, nous sommes dans l'industrie du moulage depuis plus de 25 ans. Peu importe le type de moulage dont vous avez besoin, nous sommes le bon fournisseur pour vos travaux. Contrairement à d'autres de nos concurrents, nous proposons quatre types de pièces moulées.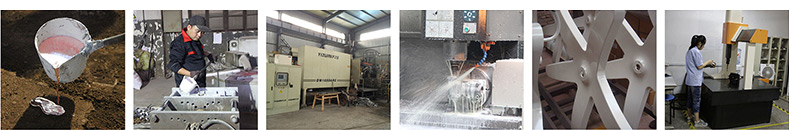
❖ Moulage sous pression par gravité
Dongrun Casting possède des installations de 20000 mètres carrés et 200 équipements de production et de test.De la conception des devis et de l'outillage au moulage et à l'usinage fini, nous pouvons travailler avec vous à chaque étape. Nous desservons un large éventail d'industries, des sociétés Fortune 500 aux équipementiers de petite et moyenne taille. Nos produits comprennent:
❖ Automobile et transport routier ❖ Secteur des services publics ❖ CVC | ❖ Pièces architecturales |
Consultez notre showroom en ligne pour découvrir nos services. Envoyez-nous ensuite un e-mail à dongrun@dongruncasting.com pour nous faire part de vos spécifications ou de vos questions.