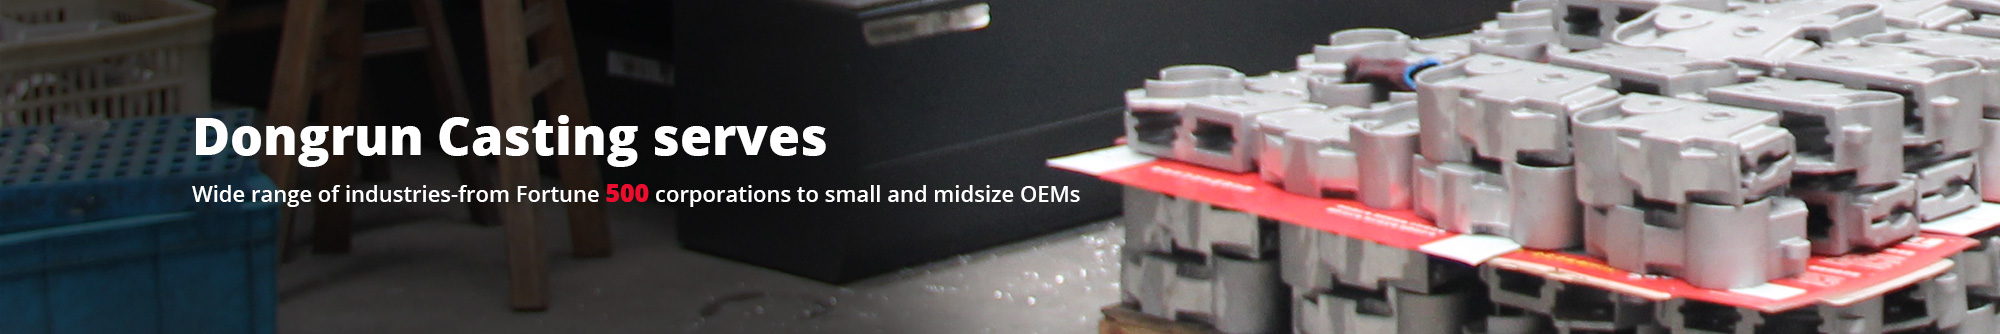
Lors du processus de fonderie, les pièces en aluminium sont sujettes à des défauts internes tels que le jeu, le retrait et la porosité. Après usinage, la couche superficielle dense est éliminée, exposant ainsi les défauts internes. Pour les pièces automobiles en aluminium nécessitant une étanchéité, comme les blocs-cylindres, les culasses, les collecteurs d'admission, les corps de soupapes de frein, etc., la présence de micropores défectueux lors des tests d'étanchéité sous pression entraîne d'importantes fuites de fluide d'étanchéité. Ces défauts, souvent découverts après usinage et test de pression, génèrent des pertes considérables en temps de travail, matières premières et énergie. Afin de réduire le taux de rebut élevé des pièces automobiles en aluminium et de préserver celles qui pourraient être mises au rebut en raison de ces défauts, des traitements spécifiques doivent être mis en œuvre en production. La technologie la plus courante est le traitement par imprégnation . Ce traitement consiste à infiltrer un agent imprégnant dans les micropores de la pièce en aluminium sous certaines conditions. Après durcissement, le matériau de remplissage qui pénètre dans les pores est intégré à la paroi interne des pores de la pièce moulée, bloquant les micropores, de sorte que les pièces peuvent être traitées selon une technologie qui satisfait aux conditions de pressurisation, d'étanchéité et d'absence de fuite.
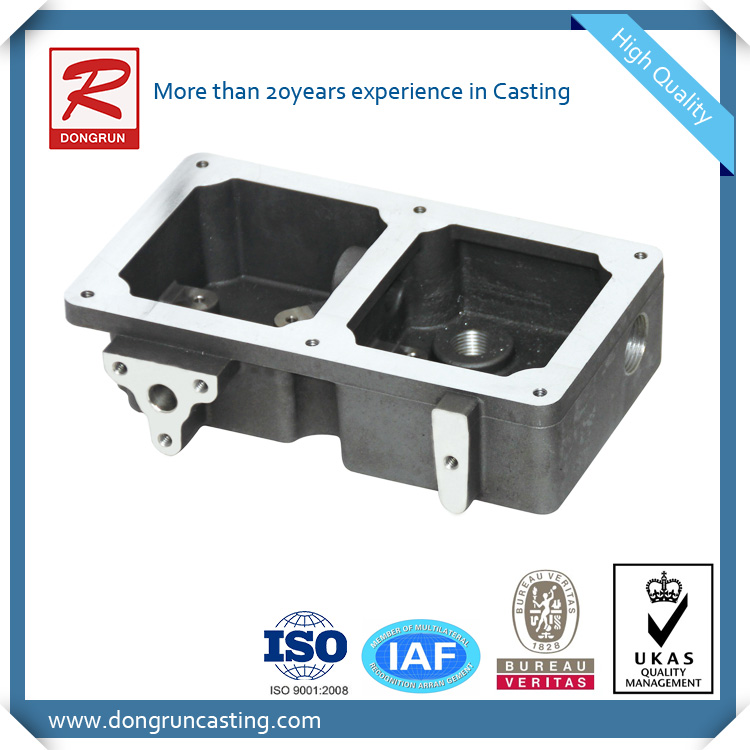
Le coût des pièces moulées en aluminium est faible, le procédé est performant et la refonte et le recyclage permettent d'économiser des ressources et de l'énergie, ce qui explique la pérennité de l'utilisation et du développement de ce matériau. À titre d'exemple, citons la recherche et le développement du procédé et des équipements de double fusion au cubilot et au four électrique ; la technologie de désulfuration et de filtration liquide du fer de pointe, largement utilisée ; la technologie de fabrication de fonte à parois minces et à haute résistance ; la technologie de fabrication de matériaux composites en fonte ; la technologie de renforcement superficiel ou localisé de la fonte ; la technologie complète de fonte ductile cuite isotherme à l'eau de mer ; et l'utilisation de procédés et d'équipements spéciaux tels que le moulage en moule permanent , le moulage en sable , le moulage par gravité , le moulage sous pression , etc.
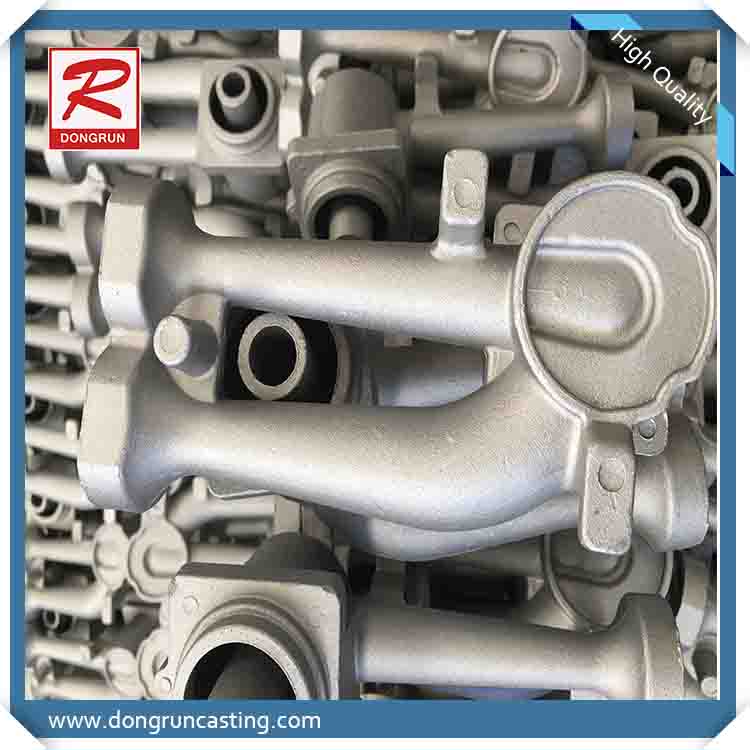
Les alliages légers de moulage en alliage d'aluminium ont une série d'excellentes caractéristiques telles qu'une faible densité, une résistance spécifique élevée et une résistance à la corrosion, et seront plus largement utilisés dans l'aviation, l'aérospatiale, l'automobile, les machines et d'autres industries. En particulier dans l'industrie automobile, afin de réduire la consommation de carburant.Améliorer l'efficacité énergétique, le remplacement des pièces moulées en acier et en fer par des pièces moulées en alliage d'aluminium et de nickel est une tendance de développement à long terme, qui se concentre sur la résolution sans pollution, efficace et facile à utiliser. exploiter la technologie de raffinage, la technologie de métamorphisme, la technologie de raffinement du grain et la technologie de détection rapide avant le four.Afin d'améliorer encore les performances du matériau et de maximiser le potentiel du matériau, des matériaux en alliage d'aluminium de haute qualité peuvent être développés, en particulier des matériaux composites à base d'aluminium pour répondre aux exigences de performance des différentes conditions de travail; renforcer la recherche sur le processus de fusion des alliages en grappe, le moulage sous pression et l'extrusion d'alliages en continu Recherche et développement de la technologie de coulée et des technologies connexes; développement et recherche de perfectionnement des équipements de fusion des alliages de fer et des technologies et procédés associés.
Fissure
Caractéristiques des défauts:
1. Fissures de fonderie. Le développement le long du joint de grain, souvent accompagné de ségrégation, est une fissure formée à haute température et apparaît plus facilement dans les alliages présentant un retrait volumique plus important et des formes de pièces moulées en aluminium plus complexes.
2. fissures de traitement thermique: souvent causées par des fissures transgranulaires dues à une surchauffe ou à une surchauffe du traitement thermique. Souvent, les alliages à fortes contraintes et coefficients de dilatation thermique sont trop refroidis. Ou lorsqu'il y a d'autres défauts métallurgiques
Cause:
1. La conception de la structure de coulée est déraisonnable, il y a des coins pointus, l'épaisseur du mur change trop
2. Le moule de sable (noyau) a un faible rendement
3. Surchauffe locale du moule
4. La température de coulée est trop élevée
5. Retrait prématuré des pièces moulées du moule
6. Traitement thermique excessif ou surchauffe et vitesse de refroidissement excessive
Comment faire?
1. Améliorez la conception structurelle du moulage, évitez les coins pointus, aspirez à une épaisseur de paroi uniforme et à une transition en douceur
2. Prendre des mesures pour augmenter la concession du moule en sable (noyau)
3. Assurez-vous que toutes les pièces du moulage sont solidifiées simultanément ou séquentiellement et améliorez la conception du système de coulée
4. Réduisez correctement la température de coulée
5. Contrôlez le temps de refroidissement du moule
6. Lorsque la pièce moulée est déformée, la méthode de correction thermique est utilisée
7. Contrôlez correctement la température de traitement thermique et réduisez le taux de refroidissement de trempe
Scories de dioxyde
Caractéristiques des défauts:
Le laitier oxydé est principalement réparti sur la surface supérieure de la pièce coulée, dans le coin du moule non ventilé. La fracture est principalement blanc cassé ou jaune. Il est trouvé par radioscopie aux rayons X ou par traitement mécanique. Il peut également être trouvé lors de lavage alcalin, de décapage ou d'anodisation:
1. La charge n'est pas propre et le montant de la charge est trop élevé
2. Mauvaise conception du système de coulée
3. Le laitier dans le liquide d'alliage n'est pas éliminé
4. Une opération de coulée incorrecte entraîne l'inclusion du laitier
5. Après le traitement de raffinage et de métamorphisme, le temps de repos n'est pas suffisant
Comment faire?
1. La charge doit passer par le soufflage de sable et le montant des frais de retour doit être réduit de manière appropriée
2. Améliorer la conception du système de coulée et augmenter sa capacité de blocage des scories
3. Utilisez un flux approprié pour éliminer les scories
4. Il doit être stable lors de la coulée et faire attention au blocage des scories
5. Après le raffinage, le liquide d'alliage doit être laissé au repos pendant un certain temps avant de couler
Bulles de stomates
Caractéristiques des défauts:
Les pores de la paroi des trois pièces moulées sont généralement ronds ou ovales, avec une surface lisse, généralement des écailles d'oxyde brillant, parfois jaune huileux. Les pores de surface et les bulles peuvent être trouvés par sablage, et les pores internes peuvent être trouvés par radioscopie aux rayons X ou par traitement mécanique. Les bulles sont noires sur le film radiographique
Cause:
1. L'alliage de coulée n'est pas stable, le gaz est impliqué
2. Les impuretés organiques (telles que la poussière de charbon, les racines d'herbe, la bouse de cheval, etc.) sont mélangées dans le sable de type (noyau)
3. Mauvaise ventilation du moule et du noyau de sable
4. Il y a des trous de retrait sur la surface du fer froid
5. Mauvaise conception du système de coulée
Comment faire?
1. Contrôlez correctement la vitesse de versement pour éviter toute implication de gaz.
2. Aucune impureté organique ne doit être mélangée dans le sable du moule (noyau) pour réduire la quantité de gaz générée par le matériau de moulage
3. Améliorer la capacité d'échappement du sable (de base)
4. Sélection et traitement corrects du fer froid
5. Améliorer la conception du système de coulée
rétrécissement
Caractéristiques des défauts:
Le rétrécissement des pièces moulées en aluminium se produit généralement au niveau des parties épaisses de la racine de la colonne montante à mouche près du coulisseau, des transitions épaisses et minces des parois et des parois minces avec de grands plans. A l'état coulé, la fracture est grise et le jaune clair est gris-blanc, jaune clair ou gris-noir après traitement thermique. Il est trouble sur le film radiographique. Le retrait filamenteux est grave. Il peut être trouvé par rayons X, fracture à faible grossissement et autres méthodes d'inspection.
Cause:
1. L'effet d'alimentation de la colonne montante est médiocre
2. Trop de gaz dans la charge
3. Surchauffe près de la buse
4. Le moule de sable a trop d'humidité, le noyau de sable n'est pas séché
5. Gros grains d'alliage
6. Mauvaise position de la pièce moulée dans le moule
7. La température de coulée est trop élevée, la vitesse de coulée est trop rapide
Comment faire?
1. Remplissez le liquide métallique de la colonne montante pour améliorer la conception de la colonne montante
2. La charge doit être propre et sans corrosion
3. Une colonne montante est placée au rétrécissement de la pièce moulée et du fer froid est placé ou utilisé en conjonction avec la colonne montante
4. Contrôlez l'humidité du sable et le séchage du noyau
5. Prendre des mesures pour affiner le grain
6. Améliorer la position de la pièce moulée dans le moule et réduire la température de coulée et la vitesse de coulée